


Traitement de la céramique
Préparation du mélange d’argile
L’argile, prélevée dans la carrière, est transportée à l’entreprise et placée dans un parc spécial où elle subira un processus de maturation d’environ un an au cours duquel les substances organiques encore présentes peuvent être transformées grâce au processus d’oxygénation favorisé par l’altération.
Après le durcissement, l’argile est retirée et acheminée vers un grand dissolveur ou turbo-dissolveur où elle est dissoute avec de l’eau, qui a pour tâche de laver l’argile et de disperser les sels solubles. Après la dissolution, le mélange d’argile liquide passe à travers un tamis vibrant spécial, qui a pour but de retenir les impuretés présentes dans l’argile et les particules plus granuleuses.
Après avoir été tamisée, elle est acheminée dans une fosse de confinement où un agitateur lent la maintient constamment en suspension, l’empêchant de se déposer au fond. De la fosse de confinement, au moyen d’une pompe à membrane, elle est conduite et comprimée dans un filtre-presse constitué d’un ensemble de plaques recouvertes de toiles filtrantes qui permettent de séparer l’eau de l’argile et de raffermir cette dernière.
Après une période de 6 à 8 heures, l’argile est retirée des disques et amenée à l’étape du pétrissage et du dégazage, grâce à des machines spéciales appelées pétrins-dégazeurs dans lesquelles l’argile est homogénéisée en l’absence d’air.


Forgeage
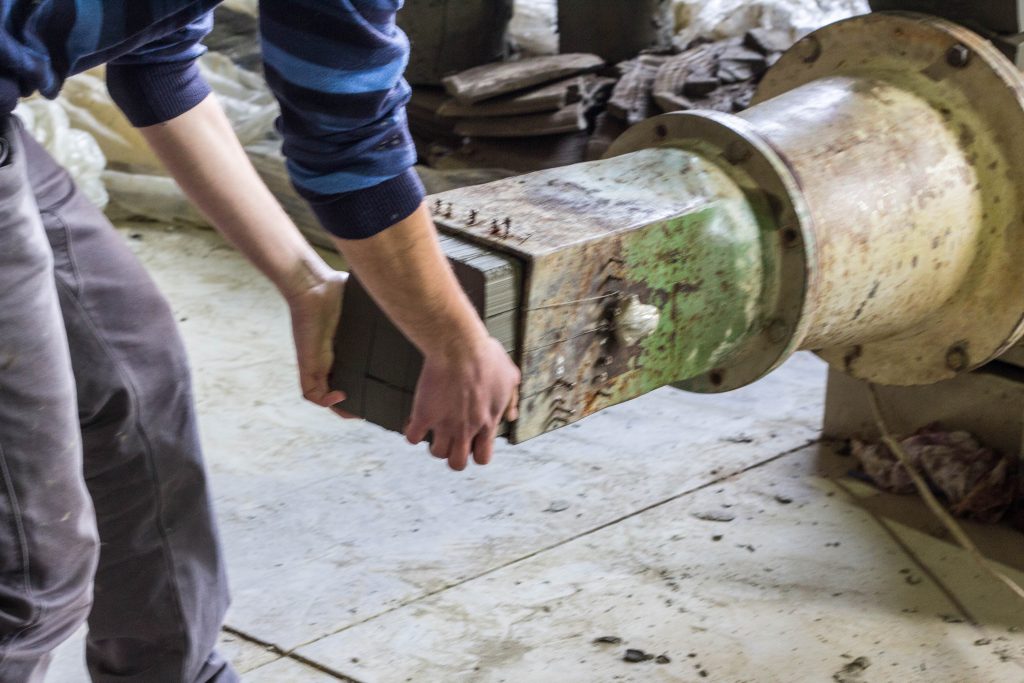
À la sortie des mélangeurs de dégazage, l’argile est acheminée vers les différents processus qui peuvent être réalisés manuellement ou à l’aide de machines de moulage.
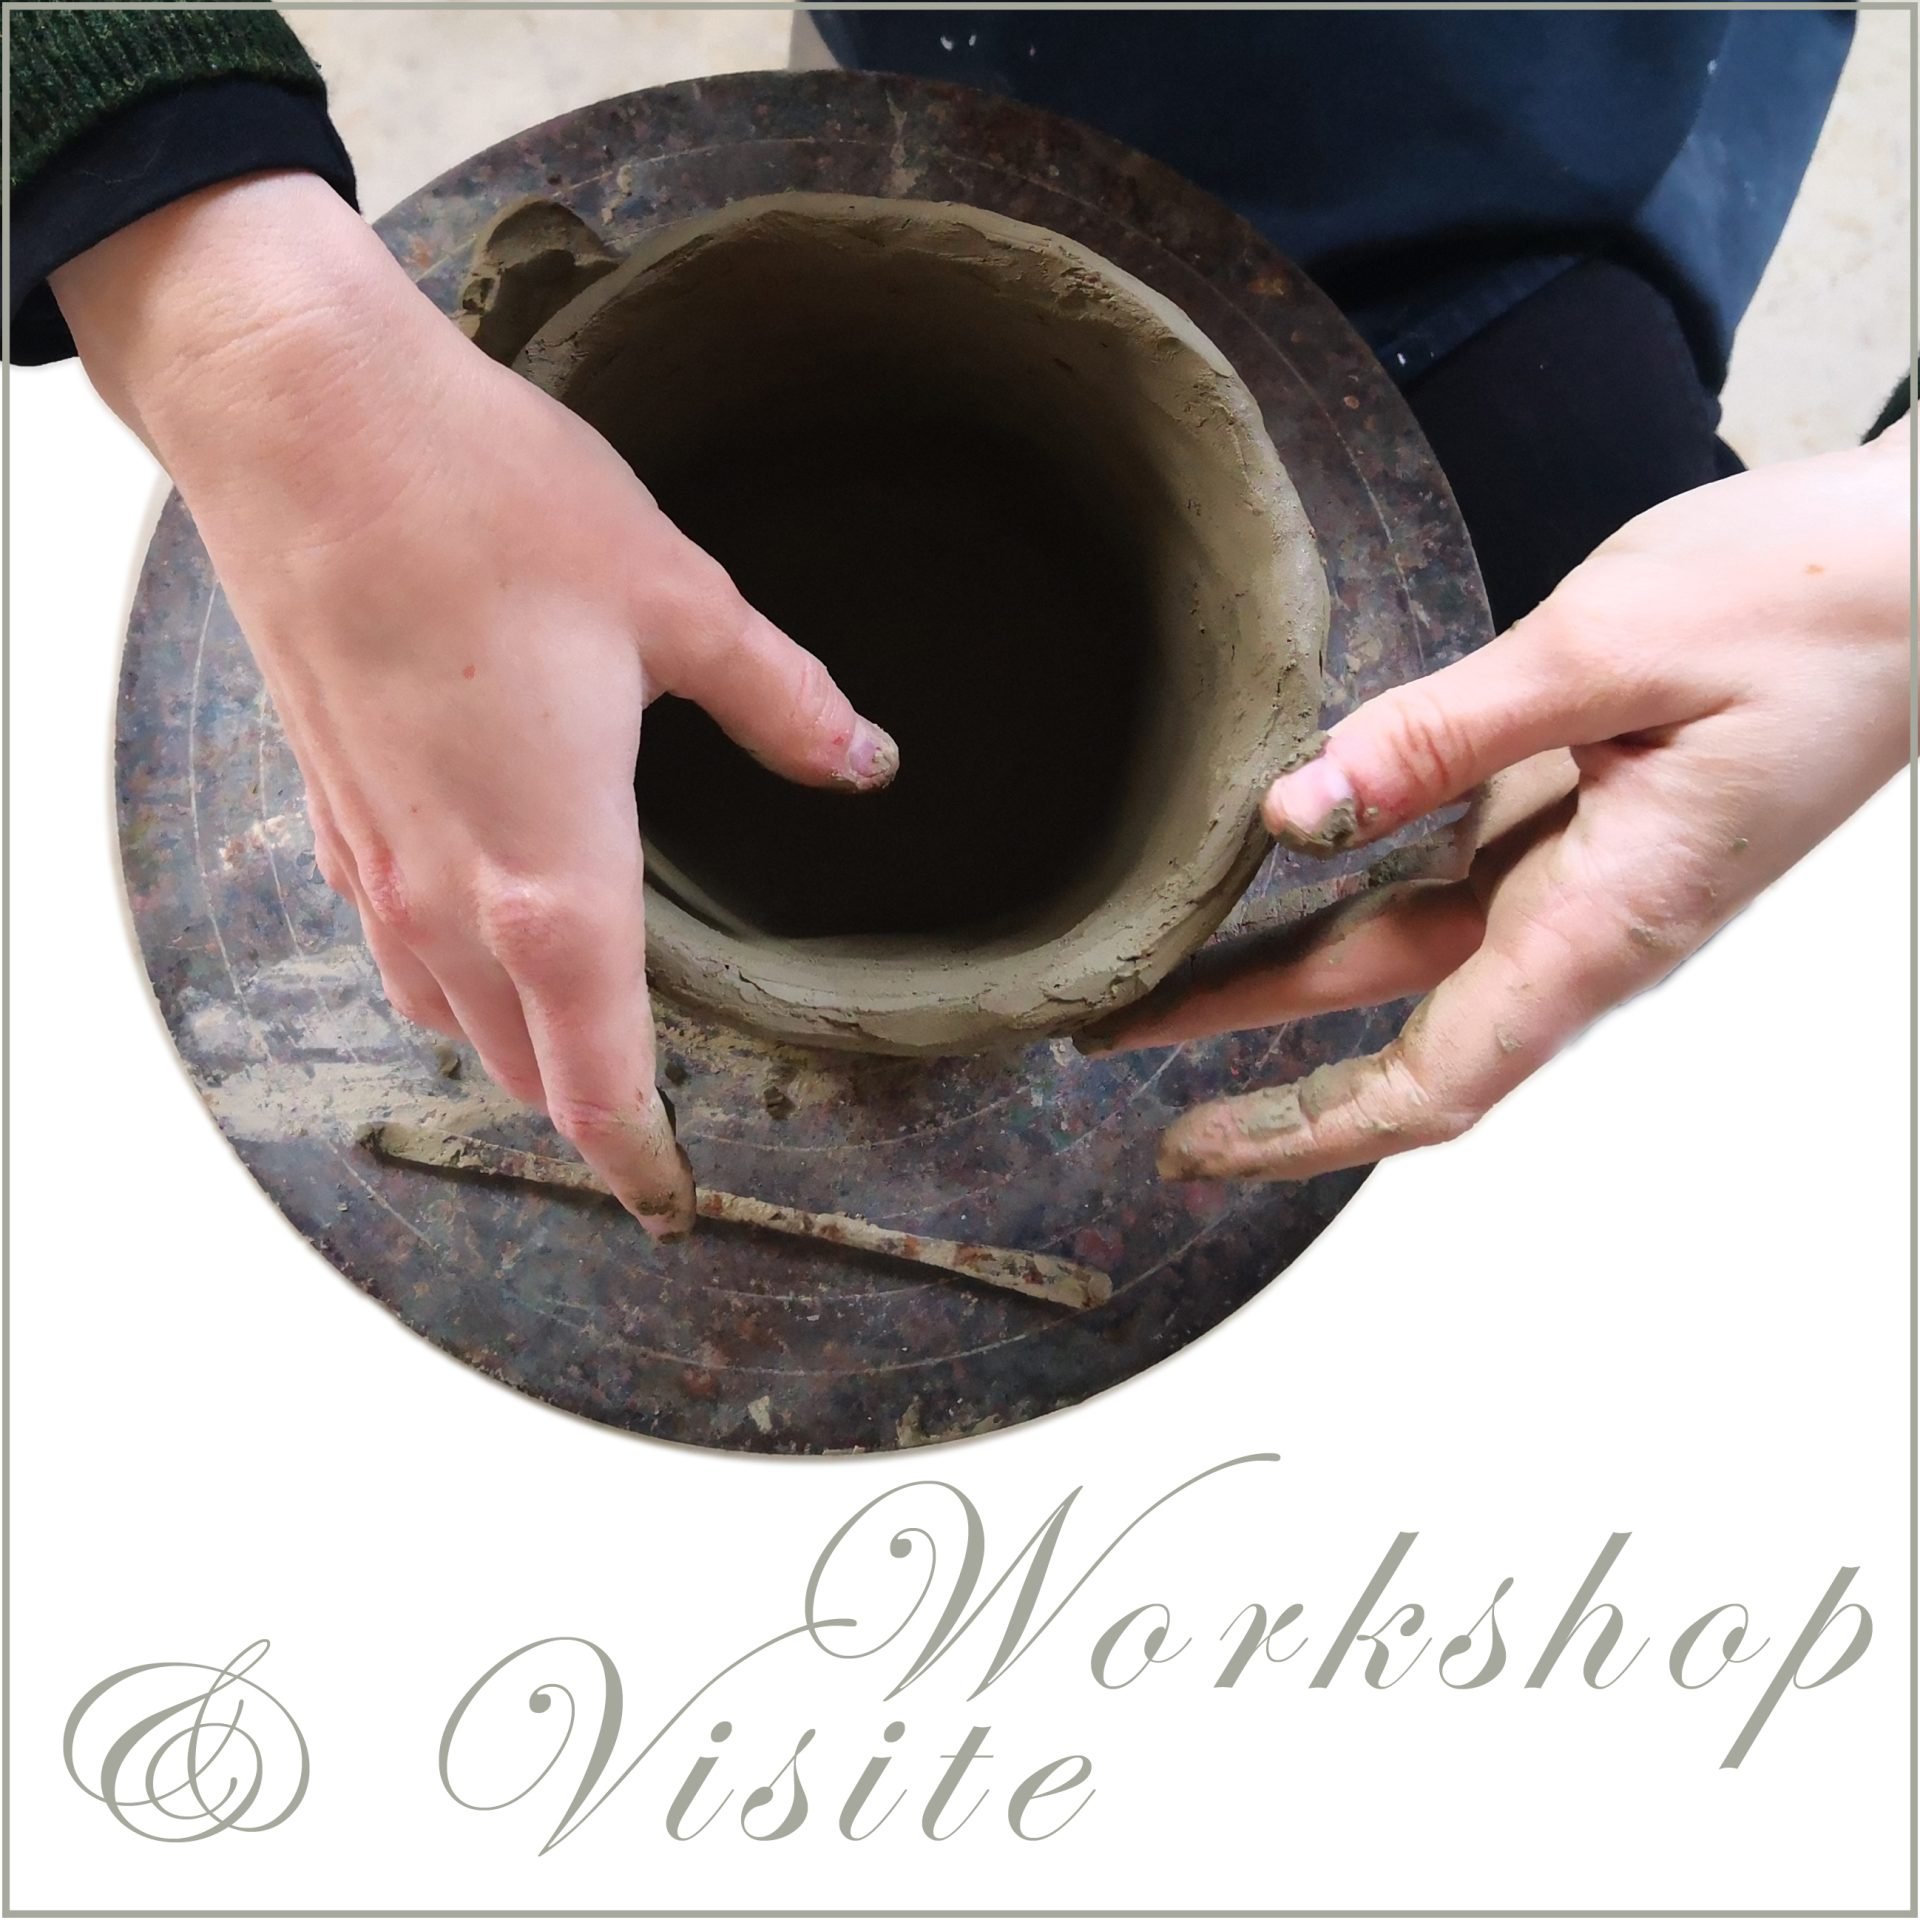
Moulage manuel : le moulage manuel effectué sur un tour est utilisé pour le moulage de poteries ou d’objets ronds ; le potier est en effet capable de donner à l’argile la forme souhaitée avec l’aide de ses seules mains.
Moulage par pressage : pour la production d’objets dont un grand nombre de pièces doivent être reproduites rapidement, on adopte la technique du moulage par pressage, avec l’utilisation de presses hydrauliques sur lesquelles est monté un moule spécial.
Coulée : Dans ce cas, on utilise des argiles kaoliniques blanchâtres que l’on dissout dans l’eau avec un agent fluidifiant tel que le silicate de sodium. La barbotine obtenue est versée dans des moules spéciaux où elle repose pendant environ une heure, après quoi le moule est vidé puis ouvert afin de retirer et de finir l’objet formé autour des parois internes du moule.
Séchage
Les objets moulés nécessitent un temps de séchage pour que l’eau résiduelle contenue dans l’argile s’évapore. Ce processus peut se produire naturellement en exposant les objets à l’air, ou être forcé par l’utilisation de séchoirs.
Première cuisson
Une fois séchés, les objets sont placés dans un four qui peut fonctionner à l’électricité ou au gaz. La première cuisson, qui dure environ 12 heures, porte les objets à une température d’environ 1 000 degrés centigrades, suivie d’un refroidissement progressif, qui se produit naturellement par dissipation de la chaleur, ou de manière forcée en 24/48 heures environ, en fonction de la taille des objets et de la masse qui a été cuite.


Émaillage
Après la première cuisson, les objets peuvent être soumis à l’émaillage, qui s’effectue manuellement en immergeant l’objet dans une solution aqueuse d’émail. L’émail est constitué d’une composition de verre, d’opacifiants et de fondants finement broyés dans un moulin spécial, dans un rapport de composition déterminé par la température à laquelle il doit être soumis. L’émaillage peut également être réalisé au moyen d’un aérographe dans une cabine spéciale. Il sert à recouvrir la surface de l’objet sur lequel la décoration sera ensuite appliquée.
Décoration
Dans l’artisanat de la céramique, la décoration est réalisée à la main par des décorateurs qualifiés, capables d’exprimer des décorations sur la surface de l’émail, appliquées à l’aide de pinceaux appropriés de manière à recouvrir l’objet de décorations qui ont un sens. Pour ce faire, on utilise des couleurs céramiques composées d’oxydes minéraux ou métalliques mélangés à des fondants, en quantité adéquate par rapport à la température de la seconde cuisson. La plus ou moins grande harmonisation entre le décor appliqué, l’utilisation de la couleur et la forme de l’objet constituera alors les éléments d’évaluation qualitative des artefacts.


Deuxième tir
Après la décoration, l’objet est replacé dans le four pour être soumis à une deuxième cuisson qui, en 8/10 heures, portera les objets à une température de 920/950 degrés centigrades, avec un temps de refroidissement supplémentaire d’environ 18/24 heures. Le résultat est un objet de grande valeur, connu sous le nom de majolique, qui a fait de Caltagirone l’un des principaux centres de production.
Traitement et décoration des carreaux
CEAR ceramics est avant tout synonyme d’expertise technique interne sur l’ensemble de la gamme de production.
Pour les tuiles et les pièces spéciales telles que les torelli, les crayons, etc., le processus commence par la production des argiles en interne et, au moyen d’une installation de découpe spéciale, les différents formats 10×10 - 15×15 - 20×20 sont produits, tandis que les différentes pièces spéciales sont produites par extrusion à partir d’un mélangeur de dégazage spécial. Pour ce faire, on utilise de l’argile pure pour produire des tuiles compactes et on n’utilise pas d’additifs couramment utilisés comme le sable pouzzolanique, car ce type de produit a révélé ses limites surtout en termes de résistance mécanique, de résistance à l’abrasion due au piétinement et de résistance à l’émaillage de la surface.
Un premier cycle de cuisson à 990° C amène les tuiles au degré maximum de vitrification du mélange.
Après la première cuisson, les carreaux sont recouverts d’émaux appropriés et soumis à la décoration.


Cette phase, qui est la plus importante, se caractérise par le processus suivant :
la décoration à créer est avant tout le fruit d’une recherche approfondie des styles liés à notre tradition et, essentiellement, à la tradition arabe dont elle dérive et dont l’appropriation s’est faite non seulement en Sicile, mais aussi en Espagne et au Portugal où les Arabes ont laissé un héritage artistique incontestable et encore visible.
Nos carreaux, afin de garantir une valeur ajoutée maximale pour l’utilisation de la décoration, qui est réalisée strictement à la main, sont décorés au moyen du "spolvero", une technique traditionnelle qui consiste à exécuter le dessin sur une feuille de polissage, où l’on pratique de petits trous qui reproduisent le tracé de la décoration, comme on le fait dans la construction des décorations en broderie. Ensuite, à l’aide d’un tampon de poudre de charbon de bois, la décoration est transférée sur le carreau, et les décorateurs habiles, sur la trace restante, procèdent à l’exécution complète de la décoration à la main, en passant les différentes couleurs et les différents contours. De cette façon, on garantit l’authenticité d’une décoration faite à la main, mais aussi la continuité et la régularité de celle-ci, dans les différents carreaux qui, comme une mosaïque, composeront de beaux motifs.